

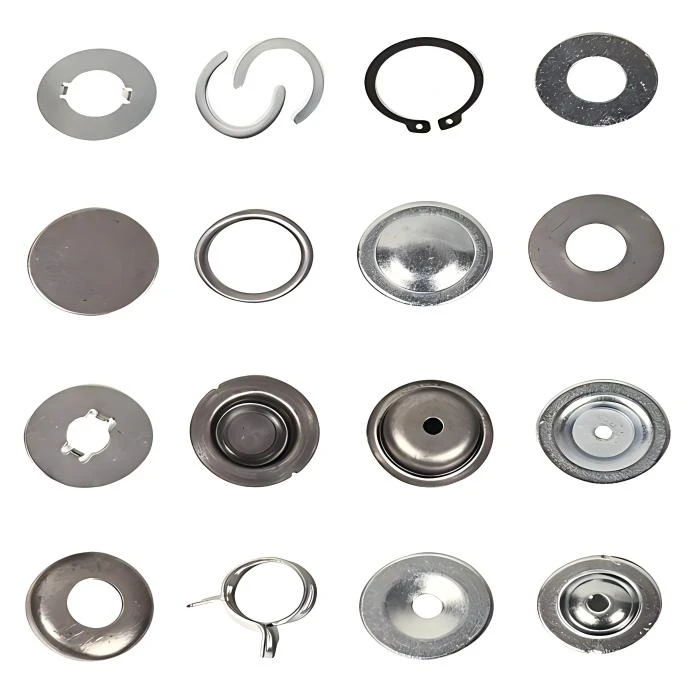
Zento Trilium Metal Tech Co., Ltd. jest jednym z wiodących producentów i dostawców precyzyjnych podkładek metalowych w Chinach. Zapraszamy do zakupu trwałych precyzyjnych podkładek metalowych produkowanych w Chinach tutaj z naszej fabryki. Jeśli masz jakiekolwiek pytania dotyczące niestandardowych usług, napisz do nas.
Podsumowanie produktu
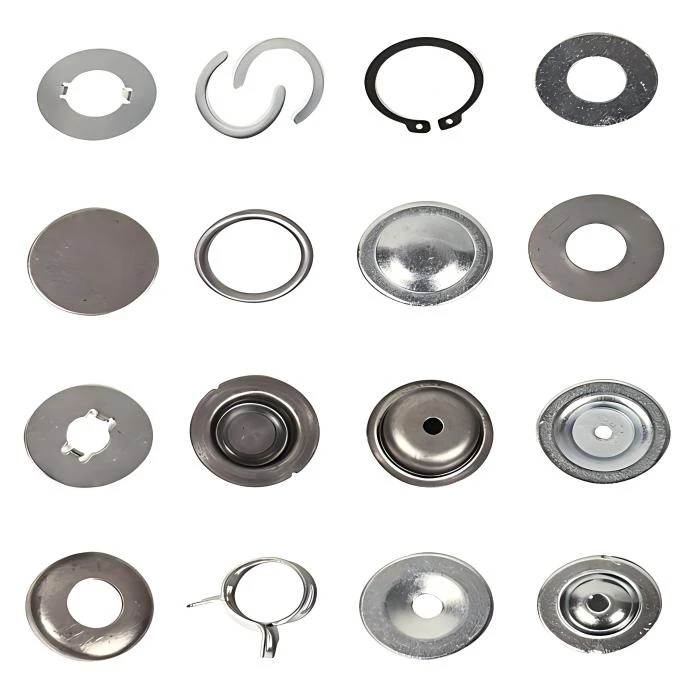
Precyzyjnie tłoczona podkładka płaska wytwarzana na naszych otwartych prasach ze stałym stołem od JH21-80 (80T) do JH21-200 (200T) przy użyciu technologii matryc złożonych.
Podkładki mogą wydawać się proste, ale ich funkcja jest kluczowa: rozkładają obciążenie śrub, zapobiegają korozji galwanicznej pomiędzy różnymi metalami i kompensują różnice tolerancji w zespołach mechanicznych.
Produkujemy ponad 50 milionów podkładek rocznie do samochodowych układów napędowych, urządzeń przemysłowych i zastosowań budowlanych.
Dyscyplina inżynieryjna polega na stałej grubości, płaskości i pozbawionych zadziorów krawędziach – odchylenia prowadzą w tym przypadku do luźnych elementów złącznych i uszkodzeń połączeń.
Proces produkcyjny i sprzęt
Zaleta matrycy złożonej dla podkładek: płaskość i koncentryczność
Podkładki precyzyjne są stemplowane na naszychJH21-80 (80T) do JH21-200 (200T) otwarte prasy ze stołem stałymużywajączwiązek umierazaprojektowane i zbudowane we własnym zakresie na naszymLinia 8-maszynowa DK7750 EDM. Matryca złożona wykonuje wszystkie operacje przebijania (ID) i wykrawania (OD) w:pojedynczy skok prasy, przy całkowicie unieruchomionym materiale podczas cięcia.
Dlaczego matryca złożona, a nie progresywna?
Matryce progresywne indeksują taśmę przez wiele stacji. W przypadku podkładki ID jest przebijany na stanowisku 1, następnie pasek przesuwa się na stanowisko 2 w celu zaślepienia średnicy zewnętrznej. Każdy błąd podawania – nawet 0,05 mm – powoduje powstaniepodkładka mimośrodowagdzie identyfikator nie jest wyśrodkowany na średnicy zewnętrznej. Powoduje to nierówne obciążenie śrub i potencjalne poluzowanie połączeń.
Matryce złożone eliminują mimośrodowość związaną z podawaniem, ponieważzarówno ID, jak i OD są wycinane za pomocą tego samego zestawu matryc w tym samym skoku. Koncentryczność jest ustalana przez geometrię matrycy, a nie dokładność posuwu maszyny. Weryfikujemy koncentryczność ID do OD na naszymXi'an Edward CMM (dokładność 0,005 mm)przy uruchomieniu.
Opowieść przestroga: przypadek Curling Burr
Producent ciężkiego sprzętu doświadczył powtarzającego się luzowania śrub w krytycznym przegubie zawieszenia. Nasza analiza awarii wykazała, że podkładki pochodzące od taniego dostawcy miały:ciężki zadziorna identyfikatorze skierowanym w stronę łba śruby. Podczas dokręcania zadzior zmiażdżył się i wbił w powierzchnię łba śruby, powodując fałszywy odczyt momentu obrotowego. Złącze wydawało się ciasne, ale siła zaciskania była o 30% niższa od specyfikacji.
Nasz standard kontroli zadziorów:Projektujemy odstępy od stempla do matrycy i sekwencje usuwania izolacji w taki sposób, aby powstałe zadziory pozostałyminimalne i skierowane w dół(w kierunku powierzchni współpracującej, a nie łba śruby). Wysokość zadziorów jest weryfikowana na naszej stronieSystem pomiaru wzrokui kontrolowane do wartości mniejszej lub równej 0,05 mm.
Twardość materiału: dlaczego ma to znaczenie w przypadku podkładek
Podkładka, która jest zbyt miękka, ustąpi pod obciążeniem śruby, powodując rozluźnienie siły zacisku. Zbyt twarda podkładka może pęknąć. Do zastosowań motoryzacyjnych i konstrukcyjnych możemy dostarczyć podkładkipoddane obróbce cieplnej do określonych zakresów twardości(np. HRC 38-45). Twardość sprawdzana jest na naszej stronieTwardościomierz Rockwellai ujęte w certyfikatach materiałowych.
Kontrola jakości i certyfikacja
Weryfikacja wymiarowa:
ID, średnica zewnętrzna i grubość:Sprawdzone na naszymXi'an Edward CMM (dokładność 0,005 mm)przy uruchomieniu i co 2 godziny. Grubość mierzy się w 3 punktach na obwodzie, aby zapewnić jednorodność.
Koncentryczność:Bicie ID do OD oblicza się na podstawie danych CMM. Standardowa tolerancja jest mniejsza lub równa 0,1 mm TIR (całkowity odczyt wskaźnika).
Płaskość:Podkładki umieszcza się na płycie powierzchniowej i sprawdza za pomocą szczelinomierza lub maszyny współrzędnościowej. Wypaczone podkładki powodują nierówne obciążenie śrub.
Certyfikacja materiału:
Przychodzące kręgi stali odbierane są z pełnymi certyfikatami hutniczymi. W przypadku zastosowań krytycznych weryfikujemy właściwości mechaniczne na naszychUniwersalna maszyna testująca (maszyna testująca Changchun, 0-100KN). Twardość sprawdzana jest na naszej stronieTwardościomierz Rockwella.
Grubość poszycia i odporność na korozję:
Grubość powłoki:Zweryfikowano za pomocą naszegoNiemiecki miernik grubości powłoki (rozdzielczość 1μm). Grubość cynkowania jest kontrolowana do 5-8 μm dla zastosowań wewnętrznych i 12-15 μm dla zastosowań zewnętrznych.
Testowanie mgły solnej:Zgodnie z ASTM B117 na podkładkach do próbek z każdej partii na płytkach. Standardowe wymagania to co najmniej 72 godziny dla białej rdzy, co najmniej 200 godzin dla czerwonej rdzy w przypadku części ocynkowanych.

Uwagi techniczne i często zadawane pytania
P1: Czy powinienem wybrać podkładkę płaską czy podkładkę Belleville (stożkową)?
|
Aplikacja |
Zalecany typ podkładki |
|
Ogólne połączenie śrubowe, brak wibracji |
Płaska podkładka |
|
Wibracje, cykle termiczne, miękkie materiały współpracujące |
Podkładka sprężysta Belleville (stożkowa). |
|
Podłączenie elektryczne |
Podkładka płaska (miedziana lub mosiężna) z ząbkami |
|
Wydech o wysokiej temperaturze |
Podkładka płaska (stal nierdzewna) |
Możemy wyprodukować zarówno podkładki płaskie, jak i Belleville. Określ swoje wymagania podczas zapytania ofertowego.
Pytanie 2: Moje podkładki rdzewieją na krawędzi wewnętrznej. Jak mogę temu zapobiec?
Jest to powszechne w przypadku podkładek ocynkowanych. Powłoka pokrywa płaskie powierzchnie, ale dziurkowana krawędź identyfikacyjna ma cieńsze pokrycie. W wilgotnym lub zewnętrznym środowisku rdza pojawia się na krawędziach i wnika do środka.
Rozwiązania, które oferujemy:
Gratowanie i zaprawka po płycie: Niezalecane do zastosowań krytycznych.
Hot-dip galvanizing: Coats all surfaces, including edges. Best for structural washers >Grubość 3mm.
Stal nierdzewna (304/316): Całkowicie eliminuje ryzyko rdzy. Wyższy koszt materiałów, ale zero awarii w terenie.
P3: Potrzebuję podkładek o bardzo określonej tolerancji średnicy wewnętrznej do precyzyjnego montażu. Czy potrafisz utrzymać ±0,02 mm?
W przypadku identyfikatorów o grubości do 20 mm mniejszej lub równej 2 mm możemy osiągnąć ± 0,02 mm przy użyciu precyzyjnych matryc złożonych z prowadzonymi ściągaczami. Wymaga to dodatkowych inwestycji w oprzyrządowanie i weryfikacji CMM w trakcie procesu. Poinformuj nas o swoich wymaganiach dotyczących tolerancji podczas DFM – doradzimy w zakresie wykonalności i wpływu na koszty.
P4: Czy możecie dostarczyć podkładki w małych ilościach do prototypowania?
Yes. For prototype quantities (50-500 pieces), we can laser-cut washers from flat sheet. This avoids tooling cost and allows rapid design iteration. Note that laser-cut edges have a different surface finish and slightly larger burr than stamped washers. For production volumes >5000 sztuk, zalecamy tłoczenie dedykowanymi narzędziami.

Uzyskaj niestandardową wycenę
Prześlij rysunek podkładki z identyfikatorem, średnicą zewnętrzną, grubością i wymaganiami materiałowymi. Nasz zespół inżynierów przedstawi analizę wykonalności i wycenę budżetu w ciągu 24 godzin.
Systemy jakości wspierające ten produkt
| Certyfikat IATF 16949 | Certyfikat ISO 9001 |

Sprzęt kontrolny używany w tej części:
Xi'an Edward CMM (dokładność 0,005 mm) - ID, OD, koncentryczność, płaskość
Uniwersalna maszyna testująca (0-100KN) - Właściwości rozciągające materiału
Miernik grubości powłoki (1μm) - Grubość powłoki
Komora solna – odporność na korozję zgodnie z ASTM B117
Zento Trilium Metal Tech Co., Ltd.|Tianjin, Chiny|info@zntmetal.com
Specyfikacje techniczne
|
Specyfikacja |
Bliższe dane |
|
Opcje materiałowe |
Stal węglowa (SAE 1010/1020) – standard |
|
Grubość materiału |
0.3mm – 6.0mm (Tolerance: ±0.05mm for ≤3mm; ±0.1mm for >3mm) |
|
Średnica wewnętrzna (ID) |
3 mm – 100 mm (Tolerancja: ±0,05 mm) |
|
Średnica zewnętrzna (OD) |
6mm – 150mm (Tolerancja: ±0,1mm) |
|
Płaskość |
Średnica mniejsza lub równa 0,1 mm (zweryfikowana przez CMM) |
|
Kontrola zadziorów |
Wysokość zadziorów Mniejsza lub równa 0,05 mm lub 5% grubości materiału |
|
Wykończenie powierzchni |
Cynk galwaniczny (3-8μm) |
|
Twardość |
Po walcowaniu lub obróbce cieplnej do określonego HRB/HRC |
|
Opakowanie |
Worki zbiorcze, niestandardowe tace lub taśma i szpula do automatycznego montażu |
|
Orzecznictwo |
Zgodny z IATF 16949 / ISO 9001 |
Popularne Tagi: precyzyjne podkładki metalowe, Chiny producenci, dostawcy, fabryki precyzyjnych podkładek metalowych, Tablice wyrównania, Tłoczenie matryc złożonych, Metalowe nakrążenia i okładki, Precyzyjne podkładki metalowe


